Menerima peralatan dapur yang rusak atau tidak sesuai akan mengakibatkan waktu henti yang sangat besar, biaya pengiriman kembali yang mahal, dan tanggung jawab keselamatan. Ketika dapur komersial yang sibuk menghentikan operasinya karena peralatan yang rusak, pendapatan langsung berkurang sementara biaya overhead berlipat ganda. Bagi manajer pengadaan dan pemilik restoran, memverifikasi peralatan sebelum meninggalkan pabrik merupakan titik pengaruh akhir mutlak dalam siklus pembelian. Sangat sulit untuk mengatasi kelemahan teknis atau kerusakan struktural setelah alat berat mencapai dok pemuatan Anda di belahan dunia lain. Pengiriman dari pabrik yang tidak diperiksa sering kali memiliki cacat tersembunyi mulai dari manifold gas yang tidak cocok hingga lapisan logam yang kualitasnya lebih rendah. Panduan ini memberikan kerangka kerja Pengujian Penerimaan Pabrik (FAT) yang ketat untuk mengevaluasi kualitas, kepatuhan, dan kinerja peralatan sebelum memberikan otorisasi pembayaran akhir kepada produsen Anda. Anda akan mempelajari protokol yang dapat ditindaklanjuti untuk memeriksa setiap komponen secara sistematis, memastikan unit Anda yang baru diproduksi tiba dengan kalibrasi sempurna dan siap untuk pemasangan yang lancar.
Poin Penting
- Inspeksi pra-pengiriman mengurangi risiko penerimaan peralatan yang rusak, tidak sesuai, atau salah spesifikasi.
- Evaluasi fisik dan struktural harus memastikan kualitas material (misalnya baja tahan karat 304), integritas pengelasan, dan akurasi dimensi.
- Pengujian kinerja di tingkat pabrik harus memvalidasi keluaran BTU burner, respons katup, dan protokol keselamatan kebocoran gas yang ketat.
- Memverifikasi sertifikasi keselamatan spesifik wilayah (CSA, CE, ISI) sebelum pemuatan akan mencegah penundaan bea cukai dan kegagalan peraturan setempat.
Kasus Bisnis untuk Verifikasi Pra-Pengiriman yang Ketat
Pengadaan peralatan memasak industri memerlukan investasi modal yang besar. Dampak finansial dari penerimaan barang cacat kompor gas komersial layanan makanan jauh melampaui harga pembelian awal. Jika unit datang dengan katup yang rusak atau konfigurasi burner yang salah, operator akan langsung mengalami penundaan operasional. Anda harus menanggung biaya pengiriman pengembalian yang mahal, menangani klaim garansi yang rumit, dan berpotensi menunda pembukaan restoran. Menemukan kesalahan-kesalahan ini di pabrik mengalihkan beban keuangan pengerjaan ulang sepenuhnya ke pihak pabrikan.
Inspeksi wajib sebelum pengapalan juga berfungsi sebagai mekanisme penyaringan yang kuat. Mereka secara alami memisahkan produsen premium yang mengutamakan keahlian mereka dari vendor tidak dapat diandalkan yang mengambil jalan pintas. Ketika Anda memberi tahu calon pabrik bahwa auditor independen akan mengevaluasi peralatan sebelum pengiriman, pabrik di bawah standar sering kali menolak pesanan tersebut. Produsen berkualitas tinggi menyambut baik audit ini karena mereka telah menerapkan kontrol kualitas internal yang ketat. Transparansi di muka ini membangun landasan bagi kemitraan jangka panjang dan akuntabel.
Banyak pembeli melakukan kesalahan dengan menerima inspeksi visual sederhana. Sebuah pabrik mungkin mengirimkan beberapa foto yang baru dirakit dan mengilap kompor gas komersil dibungkus plastik. Namun, memeriksa kerusakan kosmetik pada pengiriman sama sekali berbeda dengan melakukan audit fungsional yang komprehensif. Pemeriksaan visual memastikan item tersebut ada; pemeriksaan fungsional mengonfirmasi bahwa itu berfungsi dengan aman. Audit lantai pabrik yang tepat memerlukan pengujian peralatan di bawah tekanan gas aktif, mengukur keluaran panas, dan memverifikasi kekakuan struktural. Anda dapat mengirimkan pemeriksa Jaminan Kualitas (QA) pihak ketiga ke fasilitas atau meminta umpan video langsung yang belum diedit dan berkelanjutan yang menunjukkan metrik kinerja tertentu.
Kesalahan Umum
- Hanya mengandalkan foto promosi yang disediakan pabrik dan bukan bukti inspeksi waktu nyata.
- Membayar saldo akhir 70% sebelum meninjau laporan FAT formal.
- Dengan asumsi eksterior yang sempurna secara visual menjamin komponen internal yang fungsional.
Memverifikasi Spesifikasi Kompor Gas Komersial dan Kualitas Pembuatan
Lingkungan dapur adalah ruangan yang keras dan sangat korosif yang dipenuhi kelembapan, lemak, dan produk sampingan makanan yang bersifat asam. Umur panjang peralatan sangat bergantung pada pemilihan material yang tepat. Anda harus memverifikasi kualitas baja tahan karat langsung di lantai pabrik. Banyak pembeli memilih baja tahan karat SUS304 premium karena ketahanannya terhadap korosi yang unggul, namun beberapa pabrik diam-diam mengganti baja SUS201 yang lebih murah untuk meningkatkan margin mereka. Inspektur menggunakan tetesan pengujian kimia sederhana untuk mengautentikasi logam. Saat diaplikasikan pada baja tahan karat 304, bahan kimianya tetap bening atau berubah warna tergantung pada larutannya. Jika diaplikasikan pada baja tahan karat 201, warnanya dengan cepat berubah menjadi merah tua, dan langsung terlihat substitusinya.
Integritas struktural menentukan seberapa baik alat ini dapat bertahan selama bertahun-tahun dalam penggunaan sehari-hari yang berat. Inspektur harus memeriksa jahitan yang dilas di seluruh sasis. Perhatikan baik-baik las kontinyu yang dipoles daripada las titik murah yang menyamar sebagai konstruksi tugas berat. Pengelasan titik menciptakan titik lemah dan meninggalkan celah mikroskopis tempat penumpukan lemak, yang pada akhirnya menyebabkan kegagalan karat dan sanitasi. Selanjutnya, periksa jeruji besi cor tugas berat. Mereka harus duduk rata tanpa bergoyang. Kekakuan rangka utama harus menahan beban yang cukup besar tanpa membungkuk atau menekuk di bawah tekanan.
Validasi secara menyeluruh spesifikasi kompor gas komersial sesuai dengan gambar CAD asli atau pesanan pembelian Anda. Ukur keseluruhan lebar, kedalaman, dan tinggi hingga milimeter. Bahkan sedikit variasi dapat menghalangi unit untuk masuk ke dalam garis dapur yang dirancang dengan ketat. Periksa ketinggian backsplash dan posisi kaki peluru yang dapat disesuaikan. Mengonfirmasi metrik fisik ini menjamin unit tersebut sesuai dengan kebutuhan spasial Anda dengan sempurna.
Jika Anda memesan a kompor gas komersial khusus , verifikasi menjadi lebih penting. Konfigurasi khusus sering kali memerlukan penempatan pembakar yang sangat spesifik, ukuran cincin wajan yang disesuaikan, dan posisi saluran masuk gas yang disesuaikan agar selaras dengan tata letak dapur Anda. Seorang inspektur harus melakukan referensi silang setiap modifikasi khusus dengan cetak biru teknik yang disetujui. Jika pabrik menempatkan saluran masuk gas utama di sisi kiri dan bukan di sisi kanan yang diminta, perbaikannya di pabrik membutuhkan waktu berjam-jam. Memperbaikinya di restoran Anda memerlukan menyewa tukang ledeng gas lokal yang mahal untuk memasang kembali seluruh dinding Anda.
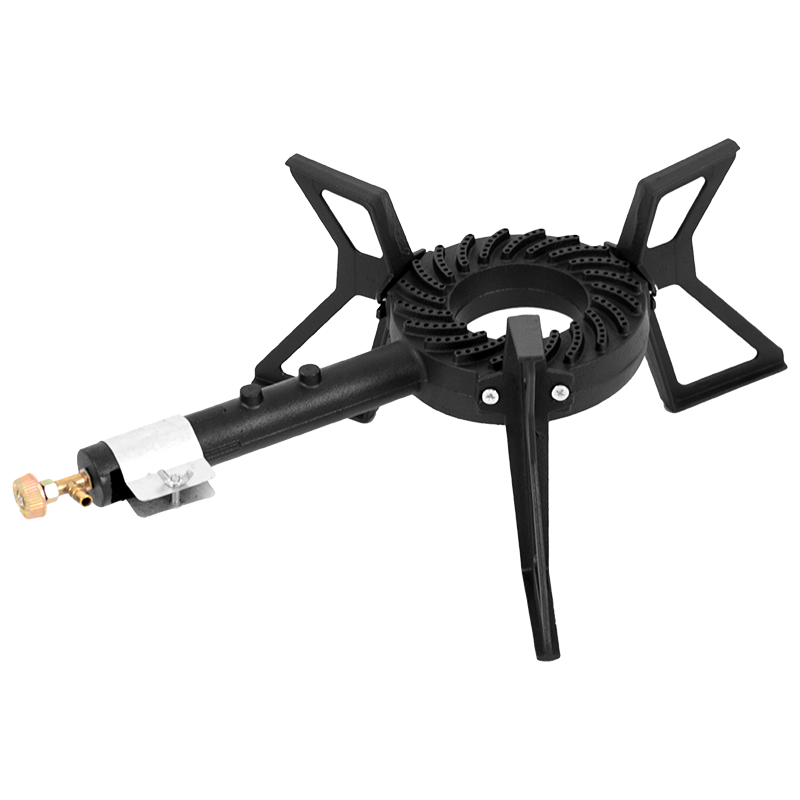
Daftar Periksa Kinerja dan Keselamatan Tingkat Pabrik
Penampilan fisik tidak berarti apa-apa jika alat gagal menghasilkan panas yang konsisten dan aman. Pengujian kinerja di tingkat pabrik tetap tidak dapat dinegosiasikan. Mulailah dengan memastikan pabrikan menunjukkan peralatan bekerja pada kapasitas maksimum. Nyalakan setiap pembakar secara bersamaan untuk memverifikasi stabilitas api. Anda ingin melihat nyala api biru yang kuat dan tajam. Jika Anda melihat api berwarna kuning atau nyala api mengambang, rasio udara terhadap gas tidak dikalibrasi dengan benar, atau cincin pembakar mengalami cacat produksi. Api kuning menghasilkan karbon monoksida dalam jumlah yang berbahaya dan meninggalkan jelaga tebal pada wadah memasak.
Selanjutnya, uji ketelitian katup dan kenop gas. Katup kuningan mengontrol sumber kehidupan alat. Putar setiap kenop secara perlahan dari pengaturan mendidih paling rendah ke keluaran panas maksimum. Evaluasi umpan balik sentuhan. Rotasinya harus terasa halus dan konsisten. Jika katup macet, terasa berpasir, atau terlihat longgar, kemungkinan besar katup tersebut akan rusak dalam beberapa bulan pertama setelah penggunaan dalam jumlah besar. Respons katup yang tidak konsisten juga membuat frustrasi para koki yang mengandalkan kontrol suhu yang tepat selama jam-jam sibuk.
Mekanisme pematian keselamatan otomatis melindungi dapur dari ledakan dahsyat. Anda harus mengevaluasi secara cermat lampu pilot dan sistem termokopel. Protokol pengujian mengharuskan pemeriksa menyalakan pembakar utama dan kemudian dengan sengaja memadamkan api menggunakan kipas angin atau udara bertekanan sambil membiarkan katup gas terbuka. Pantau termokopel dengan cermat. Apakah aliran gas langsung terputus? Peraturan keselamatan standar mengharuskan termokopel mendeteksi penurunan suhu dan menutup katup gas utama dalam hitungan detik. Jika gas terus keluar dari kompor yang padam, berarti mekanisme pengamannya rusak.
Terakhir, wajibkan prosedur deteksi tekanan dan kebocoran yang ketat sebelum pabrik memasukkan peralatan ke dalam peti. Inspektur harus mengoleskan larutan gelembung sabun ke semua sambungan manifold gas, katup, dan sambungan saluran masuk saat sistem diberi tekanan. Gelembung apa pun yang membesar menandakan kebocoran gas yang berbahaya. Inspeksi lanjutan menggunakan pembacaan manometer digital untuk mengukur penurunan tekanan secara tepat dalam jangka waktu tertentu. Langkah ini menjamin seluruh sistem distribusi gas internal tertutup rapat.
Urutan Pengujian Pabrik Standar
- Berikan tekanan pada manifold gas utama dan lakukan uji kebocoran manometer digital.
- Oleskan larutan gelembung sabun ke semua sambungan las dan sambungan berulir.
- Nyalakan lampu pilot dan ukur waktu respons termokopel.
- Nyalakan semua pembakar utama hingga kapasitas maksimum dan analisis warna api.
- Uji rentang putaran penuh setiap katup kontrol kuningan.
Memvalidasi Sertifikasi, Kepatuhan, dan Dokumentasi
Petugas bea cukai dan inspektur perusahaan utilitas setempat menegakkan kepatuhan dengan ketat. Tanpa dokumentasi yang tepat dan label yang dibubuhkan, peralatan Anda mungkin tersita secara permanen di pelabuhan. Mulailah dengan memeriksa papan nama peraturan. Setiap unit yang memenuhi persyaratan harus dilengkapi pelat data logam yang dipasang secara permanen. Pelat ini harus dengan jelas merinci total peringkat BTU, jenis gas spesifik yang diperlukan (Gas Alam versus Propana Cair), tekanan pengoperasian, dan nomor seri unik. Inspektur mencari stiker yang menyamar sebagai pelat logam; stiker terkelupas di lingkungan yang panas dan akan gagal dalam inspeksi kota setempat.
Daerah yang berbeda memerlukan tanda keselamatan yang sangat berbeda. Anda harus melakukan referensi silang bukti visual dari tanda yang diwajibkan ini dengan sertifikat kertas sebenarnya yang disediakan oleh pabrik. Periksa tanda CE jika mengimpor ke Eropa, tanda CSA atau ETL untuk Amerika Utara, dan tanda ISI untuk pasar Asia tertentu. Tanda fisik yang tertera pada mesin harus sesuai dengan nomor sertifikasi terdaftar pabrikan. Tanda keselamatan palsu menimbulkan tanggung jawab yang sangat besar; auditor independen dapat memverifikasi nomor sertifikasi secara langsung dengan badan pengawas penerbit.
Jangan mengabaikan dokumen yang menyertainya. Pastikan pilihan Anda pemasok kompor gas komersial telah menyertakan semua panduan pengguna dan suku cadang yang diperlukan di dalam peti. Manual harus menyediakan panduan instalasi dalam bahasa Inggris atau lokal, prosedur perawatan terperinci, dan diagram komponen yang dijelaskan. Selanjutnya, verifikasi penyertaan suku cadang yang diminta. Dapur sering kali memerlukan nozel konversi tambahan untuk mengganti jenis bahan bakar, termokopel tambahan, atau kenop kontrol cadangan. Menemukan bagian-bagian kecil ini hilang setelah peti tiba menyebabkan penundaan penerapan yang membuat frustrasi dan tidak perlu.
Ikhtisar Sertifikasi Keselamatan Global
| Tanda |
Wilayah Utama |
Area Fokus Inti |
Sertifikasi Metode Verifikasi |
| CSA/ETL |
Amerika Utara |
Keamanan gas, kepatuhan listrik, emisi |
Referensi silang direktori online melalui nomor seri |
| CE |
Uni Eropa |
Kesehatan, keselamatan, dan perlindungan lingkungan |
Pemeriksaan dokumentasi Deklarasi Kesesuaian |
| ISI |
India / Asia Selatan |
Standar material dan keamanan domestik/komersial |
Verifikasi portal Biro Standar India (BIS). |
| AGA |
Australia |
Kinerja peralatan gas dan pencegahan kebocoran |
Pencarian database Asosiasi Gas Australia |
Implementasi: Cara Melaksanakan Inspeksi dengan Pemasok Anda
Mengetahui apa yang harus diperiksa tidak berarti apa-apa jika Anda tidak tahu cara melaksanakan pemeriksaan. Pembeli menghadapi pilihan antara menyewa agen QA pihak ketiga atau mengandalkan bukti yang diberikan pemasok. Menyewa lembaga inspeksi independen seperti SGS, TÜV, atau agen lokal yang memiliki reputasi baik menawarkan tingkat keamanan tertinggi. Para profesional ini mengunjungi pabrik, menjalankan daftar periksa Anda, dan memberikan laporan komprehensif dan tidak memihak dengan ratusan foto. Jika anggaran tidak memungkinkan untuk memiliki inspektur fisik, Anda harus meminta demonstrasi video pabrik yang tidak diedit dan dilakukan sekali pengambilan. Pekerja pabrik harus memfilmkan proses berkelanjutan pengukuran unit, melakukan uji kimia logam, dan menyalakan pembakar tanpa memotong umpan kamera.
Agar berhasil menerapkan strategi ini, Anda harus menetapkan kriteria penerimaan jauh sebelum produksi dimulai. Tuliskan klausul pemeriksaan khusus langsung ke dalam Pesanan Pembelian (PO) awal. Jika PO tidak memuat klausul ini, maka pabrik tidak memiliki kewajiban hukum untuk mengakomodasi auditor pihak ketiga. Uraikan standar pengujian yang tepat, kadar logam yang diperlukan, dan sertifikasi spesifik yang diperlukan. Nyatakan dengan jelas bahwa pembayaran akhir tetap bergantung pada laporan inspeksi yang telah disahkan.
Menyiapkan protokol untuk menangani cacat jika kompor gagal dalam pemeriksaan. Tetapkan jadwal pengerjaan ulang yang jelas. Jika auditor menemukan manifold bocor atau lasan yang tidak tepat, tetapkan berapa hari pabrik harus memperbaiki masalah tersebut. Menetapkan siapa yang menanggung biaya pemeriksaan ulang; praktik standar industri mengharuskan pabrik membayar kunjungan auditor kedua jika peralatan mereka gagal pada putaran pertama. Pertahankan leverage yang ketat dengan menahan pembayaran saldo akhir sampai unit yang dikerjakan ulang melewati semua kriteria dengan sempurna.
Klausul Pesanan Pembelian Penting
- Akses Audit: Pembeli berhak mengirimkan inspektur independen sebelum pengemasan.
- Ketentuan Pembayaran: Saldo akhir 70% dikeluarkan hanya setelah persetujuan tertulis dari laporan FAT.
- Penalti Pengerjaan Ulang: Pemasok menanggung semua biaya yang terkait dengan inspeksi berikutnya karena kegagalan awal.
Kesimpulan
Mengandalkan kepercayaan dan jabat tangan bukanlah strategi pengadaan yang tepat; evaluasi sistematis dan berbasis bukti adalah satu-satunya cara untuk melindungi bisnis Anda. Inspeksi pra-pengiriman bertindak sebagai polis asuransi terhadap praktik manufaktur yang buruk, memastikan Anda menerima persis apa yang Anda bayarkan. Dengan mengautentikasi material, menguji metrik kinerja, dan memvalidasi data kepatuhan di pabrik, Anda menghilangkan kejutan yang merugikan saat pengiriman.
Langkah selanjutnya yang harus Anda lakukan adalah menyelesaikan daftar periksa pra-pengiriman definitif yang disesuaikan dengan kebutuhan peralatan spesifik Anda. Bagikan daftar periksa ini dengan tim pengadaan Anda dan komunikasikan standar inspeksi yang tidak dapat dinegosiasikan ini kepada pemasok Anda sebelum produksi selesai. Menetapkan ekspektasi yang jelas sejak dini akan menetapkan standar profesional, yang pada akhirnya menghasilkan peralatan dapur yang andal dan berkinerja tinggi untuk operasional kuliner Anda.
Pertanyaan Umum
T: Dapatkah kompor gas komersial diubah dari gas alam menjadi propana setelah pengiriman?
J: Ya, konversi dapat dilakukan jika pabrikan merancang unit untuk kemampuan bahan bakar ganda. Anda harus memeriksa apakah kit konversi yang benar, khususnya lubang dan nozel, disertakan dalam pengiriman jika pra-konfigurasi pabrik tidak memungkinkan. Teknisi gas bersertifikat harus melakukan konversi sebenarnya di lokasi untuk memastikan pengaturan tekanan yang aman dan kalibrasi nyala api yang tepat.
T: Apakah pemeriksaan wajib dilakukan pada kompor gas baru bertanda ISI atau bersertifikat CSA?
J: Ya. Meskipun desain dasarnya memiliki sertifikasi, inspeksi pra-pengiriman memverifikasi pelaksanaan produksi unit spesifik tersebut. Lini pabrik dapat mengalami kesalahan manusia atau degradasi peralatan. Inspeksi memastikan tidak ada cacat pabrik atau kesalahan perakitan yang mengabaikan kontrol kualitas sebelum sambungan utilitas lokal dibuat di fasilitas Anda.
T: Berapa toleransi yang dapat diterima untuk variasi dimensi pada peralatan dapur khusus?
J: Toleransi manufaktur standar untuk pengerjaan logam komersial biasanya berkisar antara ±2mm hingga 5mm. Anda harus menolak unit jika variasi dimensi melebihi ambang batas ini dan mencegah alat tersebut masuk ke dalam jalur dapur komersial yang telah ditentukan dan telah diukur sebelumnya. Selalu komunikasikan toleransi yang Anda perlukan dalam pesanan pembelian awal.
T: Bagaimana seharusnya peralatan memasak komersial dikemas untuk pengiriman internasional?
A: Pengepakan standar ekspor memerlukan peti kayu tugas berat yang difumigasi untuk mematuhi peraturan pengiriman internasional. Bagian dalam harus dilengkapi penahan busa tebal untuk mengamankan unit dan mencegah perpindahan selama transit. Terakhir, peralatan tersebut memerlukan pembungkus penghalang kelembapan untuk mencegah oksidasi dan karat yang disebabkan oleh udara laut yang asin dan lembab setelah pemeriksaan berhasil.


