欠陥のある、または規格に準拠していない厨房機器を受け取ると、壊滅的なダウンタイム、高額な返送運賃、および安全上の責任が発生します。多忙な業務用厨房が機器の故障により業務を停止すると、収益は即座に減少し、諸経費が増大します。調達マネージャーやレストランのオーナーにとって、 前に機器を検証することは、購入サイクルにおける絶対的な最後の活用ポイントとなります。 工場から出荷される重量家電が地球の裏側の荷積みドックに到着すると、エンジニアリング上の欠陥や構造上の損傷を解決するのは非常に困難です。チェックされていない工場出荷品には、ガスマニホールドの不適合から金属仕上げの劣悪さに至るまで、隠れた欠陥が潜んでいることがよくあります。このガイドでは、メーカーへの最終的な支払いを承認する前に、機器の品質、コンプライアンス、およびパフォーマンスを評価するための厳格な工場受け入れテスト (FAT) フレームワークを提供します。すべてのコンポーネントを体系的に検査する実用的なプロトコルを学び、新しく製造されたユニットが完全に校正されて確実に到着し、シームレスな設置の準備が整っていることを確認します。
重要なポイント
- 出荷前検査により、損傷した機器、規格に準拠していない機器、または誤って指定された機器を受け取るリスクが軽減されます。
- 物理的および構造的評価では、材料グレード (例: 304 ステンレス鋼)、溶接の完全性、および寸法精度を確認する必要があります。
- 工場レベルでの性能テストでは、バーナーの BTU 出力、バルブの応答性、および厳格なガス漏れ安全プロトコルを検証する必要があります。
- 積み込み前に地域固有の安全認証 (CSA、CE、ISI) を確認することで、税関の遅れや現地の規制違反を防ぐことができます。
厳格な出荷前検証のビジネスケース
業務用調理機器の調達には多額の設備投資が必要です。不良品を受け取った場合の経済的影響 食品サービスの業務用ガスストーブは、 当初の購入価格をはるかに超えています。ユニットが欠陥のあるバルブまたは不適切なバーナー構成で到着した場合、オペレーターは即座に操作の遅延に直面します。高額な返品送料を負担し、複雑な保証請求に対処しなければならず、場合によってはレストランのグランドオープンが遅れる可能性もあります。工場現場でこれらのエラーを発見すると、再作業に伴う経済的負担が完全に製造業者に課せられることになります。
義務付けられた出荷前検査は、強力なフィルタリングメカニズムとしても機能します。職人技に忠実な高級メーカーと、手抜きをする信頼性の低いベンダーを自然に区別します。出荷前に独立監査人が機器を評価することを将来の工場に伝えると、標準以下の工場は注文を拒否することがよくあります。高品質の製造業者は、すでに厳格な内部品質管理を導入しているため、これらの監査を歓迎します。この事前の透明性により、長期にわたる責任あるパートナーシップの基盤が構築されます。
多くの購入者は、単純な目視検査を受け入れるという間違いを犯します。工場は、新しく組み立てられたピカピカの写真を数枚送る場合があります。 プラスチックに包まれた業務用ガスコンロ 。ただし、輸送時の化粧品の損傷のチェックは、包括的な機能監査の実施とはまったく異なります。目視チェックによりアイテムが存在することが確認されます。機能チェックにより、安全に動作することが確認されます。適切な工場現場の監査では、生ガス圧下で装置をテストし、熱出力を測定し、構造的剛性を検証する必要があります。サードパーティの品質保証 (QA) 検査官を施設に派遣するか、特定のパフォーマンス指標を示す未編集の継続的なライブ ビデオ フィードを要求します。
よくある間違い
- リアルタイムの検査証拠ではなく、工場が提供する宣伝写真のみに依存します。
- 正式な FAT レポートを確認する前に、最後の 70% の残高を支払います。
- 外観が完璧であれば、内部コンポーネントが機能することが保証されます。
業務用ガスストーブの仕様と製造品質の確認
キッチン環境は、湿気、グリース、酸性の食品副産物で満たされた過酷で腐食性の高い空間です。機器の寿命は、適切な材料の選択に大きく依存します。ステンレス鋼のグレードは工場現場で直接確認する必要があります。多くのバイヤーは耐食性に優れた高級SUS304ステンレス鋼を指定していますが、マージンを増やすために安価なSUS201鋼を慎重に代替している工場もあります。検査官は簡単な化学検査滴を使用して金属を認証します。 304 ステンレス鋼に塗布すると、化学物質は透明のままになるか、溶液に応じて特定の色に変わります。 201 ステンレス鋼に適用すると、すぐに暗赤色に変わり、すぐに置換が分かります。
構造の完全性によって、アプライアンスが何年にもわたる毎日の激しい使用にどれだけ耐えられるかが決まります。検査官はシャーシ全体のシーム溶接を検査する必要があります。頑丈な構造を装った安価なスポット溶接ではなく、連続して磨かれた溶接を注意深く観察してください。スポット溶接は弱点を作り、グリースが蓄積する微細な隙間を残し、最終的に錆や衛生上の欠陥を引き起こします。さらに、頑丈な鋳鉄製の格子を検査します。揺れることなく完全に平らに座る必要があります。メインフレームの剛性は、圧力がかかってもたわんだり曲がったりすることなく、かなりの重量に耐えられる必要があります。
徹底的に検証して、 商用ガスストーブの仕様を確認します。 オリジナルの CAD 図面または発注書と照らし合わせて、全体の幅、奥行き、高さをミリ単位で計測します。わずかな違いでも、厳密に設計されたキッチンラインにユニットが適合しない可能性があります。バックスプラッシュの高さと調整可能な弾丸脚の位置を確認してください。これらの物理的指標を確認することで、ユニットが空間要件に完全に一致することが保証されます。
を注文した場合 カスタム業務用ガスストーブの場合、確認がさらに重要になります。カスタム構成では、多くの場合、正確なキッチンのレイアウトに合わせて、非常に特殊なバーナーの配置、中華鍋リングのサイズ調整、ガス入口の位置のカスタマイズが必要になります。検査官は、すべてのカスタム変更を、承認されたエンジニアリング設計図と照合して相互参照する必要があります。工場がメインガス入口を要求された右側ではなく左側に配置した場合、工場での修正には何時間もかかります。レストランでそれを直すには、壁全体の配管をやり直すために高価な地元のガス配管工を雇う必要があります。
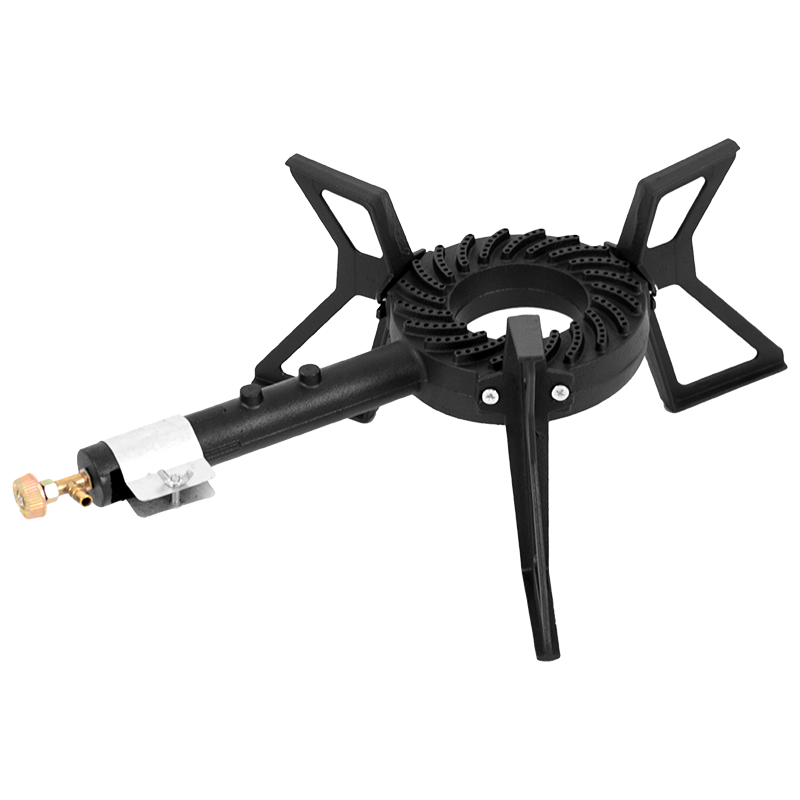
工場レベルのパフォーマンスと安全性チェックリスト
アプライアンスが安定した安全な熱を提供できなければ、外観は何の意味もありません。工場レベルでの性能テストは依然として交渉の余地がありません。まず、メーカーが機器が最大能力で動作することを実証していることを確認することから始めます。すべてのバーナーを同時に点火して火炎の安定性を確認します。強くてさわやかな青い炎を見たい。黄色のチッピングや炎の浮遊が観察された場合は、空気対ガス比が正しく校正されていないか、バーナー リングに製造上の欠陥があります。黄色い炎は危険なレベルの一酸化炭素を生成し、調理容器に濃いすすを残します。
次に、ガスバルブとノブの精度をテストします。真鍮のバルブは、アプライアンスの生命線を制御します。すべてのノブを最も低い煮込み設定から最大の熱出力までゆっくりと回します。触覚フィードバックを評価します。回転はスムーズで一貫したものでなければなりません。バルブが固着したり、ザラザラした感触があったり、遊びが緩い場合は、大量に使用すると最初の数か月以内に故障する可能性があります。バルブの応答性が一貫していないことも、忙しいサービス時間中に正確な温度制御に依存するシェフを苛立たせます。
自動安全遮断機構がキッチンを壊滅的な爆発から守ります。パイロットライトと熱電対システムを厳密に評価する必要があります。試験プロトコルでは、検査員はメインバーナーに点火し、ガスバルブを開いたままファンまたは圧縮空気を使用して意図的に炎を消す必要があります。熱電対を注意深く監視してください。ガスの流れはすぐに止まりますか?標準の安全規制では、熱電対が温度低下を検出し、数秒以内にガスの主弁を閉じることが求められています。消火したバーナーからガスがシューシューと音を立てて出続ける場合は、安全機構に欠陥があります。
最後に、工場で機器を梱包する前に、厳密な圧力と漏れの検出手順を義務付けます。検査員は、システムが加圧されている間、すべてのガスマニホールドジョイント、バルブ、入口接続部にシャボン玉溶液を塗布する必要があります。膨張する気泡は危険なガス漏れを示します。高度な検査では、デジタル圧力計の測定値を利用して、特定の時間枠にわたる正確な圧力降下を測定します。このステップにより、内部ガス分配システム全体が完全に密閉されることが保証されます。
標準的な工場テスト手順
- メインガスマニホールドを加圧し、デジタルマノメーターの漏れテストを実施します。
- すべての溶接継手およびねじ接続部にシャボン玉溶液を塗布します。
- パイロットライトを点火し、熱電対の応答時間を測定します。
- すべてのメインバーナーを最大容量まで点火し、炎の色を分析します。
- すべての真鍮製制御バルブの全回転範囲をテストします。
認証、コンプライアンス、および文書の検証
税関職員と地方公共事業検査官は、コンプライアンスを厳格に執行します。適切な書類とラベルが貼られていない場合、機器は港で永久に押収されたままになる可能性があります。まずは規制銘板を確認することから始めましょう。すべての準拠ユニットには、永久的に貼り付けられた金属データ プレートが備わっている必要があります。このプレートには、合計 BTU 定格、必要な特定のガスの種類 (天然ガスと液体プロパン)、動作圧力、および固有のシリアル番号を明確に記載する必要があります。検査官は金属板を装ったステッカーを探します。高温環境ではステッカーが剥がれ、地方自治体の検査に合格しません。
地域が異なれば、まったく異なる安全マークが必要になります。これらの必須マークの視覚的証拠を、工場が提供する実際の紙の証明書と相互参照する必要があります。ヨーロッパに輸入する場合は CE マーク、北米の場合は CSA または ETL マーク、特定のアジア市場の場合は ISI マークを確認してください。機械に刻印されている物理的なマークは、メーカーの登録認証番号と一致する必要があります。安全マークの偽造は大きな責任を伴います。独立監査人は、認証番号を発行規制機関に直接確認できます。
添付書類も見逃さないようにしましょう。選択したものを確認してください 商用ガスストーブのサプライヤーは 、必要なすべてのユーザーマニュアルと予備品を箱の中に同梱しています。マニュアルには、英語またはローカライズされたインストール ガイド、詳細なメンテナンス手順、および部品の分解図が含まれている必要があります。さらに、要求されたスペアパーツが含まれていることを確認してください。キッチンでは、燃料の種類を切り替えるために追加の変換ノズル、追加の熱電対、または予備の制御ノブが必要になることがよくあります。木枠が到着した後にこれらの小さな部品が欠けていることに気づくと、イライラする不必要な展開の遅延が発生します。
グローバル安全認証の概要
| 認証マーク |
主な地域 |
中核的重点分野 |
検証方法 |
| CSA/ETL |
北米 |
ガスの安全性、電気コンプライアンス、排出ガス |
シリアル番号によるオンライン ディレクトリの相互参照 |
| CE |
欧州連合 |
健康、安全、環境保護 |
適合宣言文書のチェック |
| ISI |
インド / 南アジア |
材料規格と国内/商業上の安全性 |
インド規格局 (BIS) ポータルの検証 |
| AGA |
オーストラリア |
ガス器具の性能と漏れ防止 |
オーストラリアガス協会のデータベース検索 |
実装: サプライヤーと検査を実行する方法
検査を実施する方法が分からなければ、何を検査すべきかを知っていてもあまり意味がありません。購入者は、サードパーティの QA 機関を雇うか、サプライヤーが提供する証拠に頼るかの選択を迫られます。 SGS、TÜV、または信頼できる地元の同等機関などの独立した検査機関を雇うことで、最高レベルのセキュリティが提供されます。これらの専門家が工場を訪問し、正確なチェックリストを実行し、何百枚もの写真を含む偏りのない包括的なレポートを提供します。予算の都合上、物理的な検査員を配置できない場合は、未編集の 1 テイクのみの工場ビデオ デモンストレーションを要求する必要があります。工場作業員は、カメラの映像を中断することなく、ユニットの測定、化学金属検査の実施、バーナー点火の連続プロセスを撮影する必要があります。
この戦略を適切に実装するには、製造が開始されるかなり前に合格基準を確立する必要があります。特定の検査条項を最初の発注書 (PO) に直接書き込みます。 PO にこれらの条項が欠けている場合、工場には第三者の監査人を受け入れる法的義務はありません。正確な試験基準、必要な金属グレード、および必要な特定の認証の概要を説明します。最終的な支払いは検査報告書に合格することが条件であることを明確に述べてください。
ストーブが検査に合格しなかった場合に、欠陥を処理するための手順を準備します。明確なやり直しスケジュールを確立します。監査人がマニホールドの漏れや不適切な溶接を発見した場合、工場が問題を修正するために必要な日数を規定します。再検査の費用を誰が負担するかを決定します。標準的な業界慣行では、設備が最初のラウンドで不合格となった場合、2 回目の監査員訪問の費用は工場が支払うことになっています。再加工されたユニットがすべての基準を完璧に満たすまで、最終残高の支払いを保留することで、厳格なレバレッジを維持します。
必須の発注書条項
- 監査アクセス: 購入者は、梱包前に独立した検査官を派遣する権利を留保します。
- 支払い条件: 最終的な 70% 残高は、FAT レポートの書面による承認があった場合にのみ解放されます。
- 手直しペナルティ: 初期不良によるその後の検査に関連するすべての費用はサプライヤーが負担します。
結論
信頼と握手に依存することは実行可能な調達戦略ではありません。体系的で証拠に基づいた評価が、ビジネスを保護する唯一の方法です。出荷前検査は、不適切な製造慣行に対する保険として機能し、支払った金額を正確に受け取ることができるようにします。工場で材料を認証し、性能測定基準をテストし、コンプライアンスデータを検証することで、納品時に予期せぬコストのかかる事態を回避できます。
次のステップは、特定の機器のニーズに合わせた最終的な出荷前チェックリストを完成させることです。このチェックリストを調達チームと共有し、生産が完了する前にこれらの交渉の余地のない検査基準をサプライヤーに伝えます。明確な期待値を早期に設定することで、プロの基準が確立され、最終的には信頼性の高い高性能の厨房機器が調理業務に提供されます。
よくある質問
Q:業務用ガスコンロを出荷後に天然ガスからプロパンに切り替えることはできますか?
A: はい、メーカーが二元燃料機能向けにユニットを設計した場合、変換は可能です。工場での事前構成が不可能な場合は、正しい変換キット、特にオリフィスとノズルが出荷品に含まれていることを確認する必要があります。安全な圧力調整と適切な火炎校正を確保するには、認定されたガス技術者が現場で実際の変換を実行する必要があります。
Q: ISI マークまたは CSA 認定の新品ガスストーブには検査が義務付けられていますか?
A: はい。基礎となる設計が認証を保持している間、出荷前検査により、その特定のユニットの製造実行が検証されます。工場ラインでは人的ミスや工具の劣化が発生する可能性があります。検査により、施設内でローカルユーティリティ接続が行われる前に、個々の工場欠陥や組立エラーが品質管理を迂回していないことが確認されます。
Q: カスタム厨房機器の寸法変動の許容誤差はどのくらいですか?
A: 商用金属加工の標準製造公差は通常、±2mm ~ 5mm の範囲です。寸法のばらつきがこのしきい値を超え、指定された事前測定済みの業務用厨房ラインに器具が適合しない場合は、ユニットを拒否する必要があります。最初の注文書では必ず必要な公差を伝えてください。
Q: 国際貨物の場合、業務用調理機器はどのように梱包すればよいですか?
A: 標準的な輸出梱包では、国際輸送規制に準拠する頑丈な燻蒸処理された木箱が必要です。内部には、ユニットを固定し、輸送中のズレを防ぐために厚いフォームブレースが付いている必要があります。最後に、機器は検査が成功した後、塩分を含んだ湿気の多い海洋空気によって引き起こされる酸化や錆を防ぐために防湿包装が必要です。


